Краснокаменск, проспект Строителей, 3
Офис закрыт. Перед приездом звоните +7 931 105-63-33!
krasnokamensk@atlas-stroi.ru
Точная экспертиза — надёжный результат
+7 931 105-63-33
Пн-Пт 09-18 Сб-Вс вых.
Заказать звонок
Меню
Рассчитайте стоимость онлайнВопросы?

Неразрушающий контроль сварных соединений в Краснокаменске

Контроль сварных соединений в Краснокаменске от 1533 руб. Гарантия, скидка от 15%. С 2013 года выполнено более 2567 заказов. Заявки: krasnokamensk@atlas-stroi.ru, Вадиму Олеговичу

15 лет опыта

3500+ выполненных проектов

98% заключений без доработок

Контроль сварных соединений в Краснокаменске

Компания ЭкспертизаРоссия выполняет контроль сварных соединений на объектах промышленного, гражданского и инфраструктурного строительства. Проверяем монтажные стыки трубопроводов, металлоконструкций, резервуаров, каркасов и технологического оборудования. Работаем в Краснокаменске и в Забайкальском крае, оформляя результаты в соответствии с требованиями проектной документации, нормативных документов и программы контроля.

Цель обследования заключается в своевременном выявлении нарушений технологии сварки и дефектов сварных соединений. Специалисты оценивают геометрию шва, сплошность металла, наличие трещин, пор, непроваров, подрезов, включений, прожогов и других поверхностных либо внутренних нарушений. По итогам заказчик получает объективные данные о качестве сварных соединений и возможности дальнейшей безопасной эксплуатации.

Состав работ подбирается с учетом материала, толщины деталей, назначения конструкции, доступности зоны проверки и требований проекта. Визуально измерительный контроль сварных швов выполняется перед применением приборных методов и включает измерительный контроль размеров, формы, катета, усиления и смещения элементов.

  • визуально измерительный контроль и измерительный контроль параметров шва
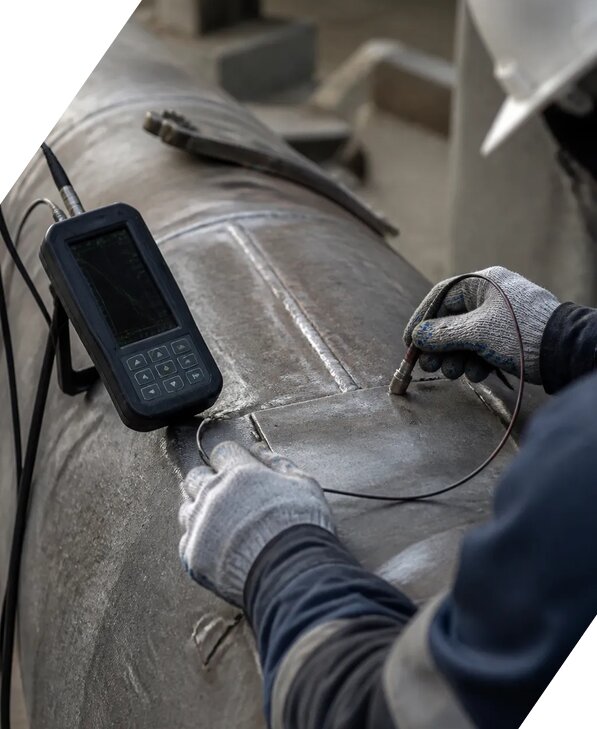
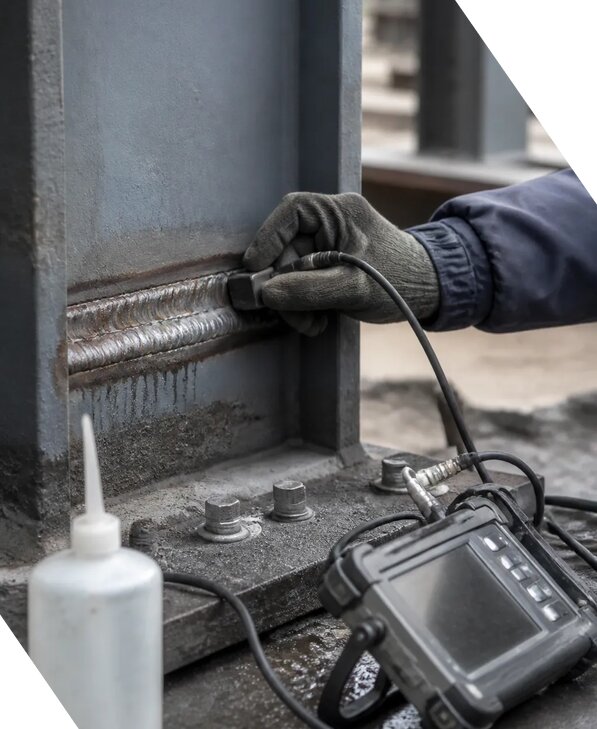
  • ультразвуковой контроль сварных соединений и ультразвуковая дефектоскопия
  • радиографический контроль для обнаружения внутренних нарушений
  • магнитопорошковый контроль сварных швов из ферромагнитных материалов
  • капиллярный контроль поверхностных дефектов и раскрывающихся трещин
  • вихретоковый и акустико эмиссионный контроль при специальных задачах

Неразрушающий контроль сварных соединений позволяет сохранить целостность конструкции. При необходимости выполняется разрушающий контроль сварных соединений на контрольных образцах с определением механических характеристик и характера разрушения. РК контроль сварных соединений назначается для ответственных участков, когда требуется документально подтвердить внутреннее качество металла. МПД контроль сварных соединений помогает выявить тонкие трещины у поверхности, а УК контроль сварных соединений показывает внутренние несплошности на значительной глубине.

Послойный контроль сварных соединений проводится в процессе изготовления или ремонта, чтобы дефект не переходил на следующий этап. Такой подход снижает расходы на исправление и помогает контролировать соблюдение технологических карт. Для проверки используется поверенный дефектоскоп, а все измерения выполняют специалисты с опытом не менее [10] лет. Компания работает с 20[13] года.

Контроль сварных соединений в Краснокаменске от 1533 р. | ЭкспертизаРоссия

Порядок и результат контроля сварных соединений

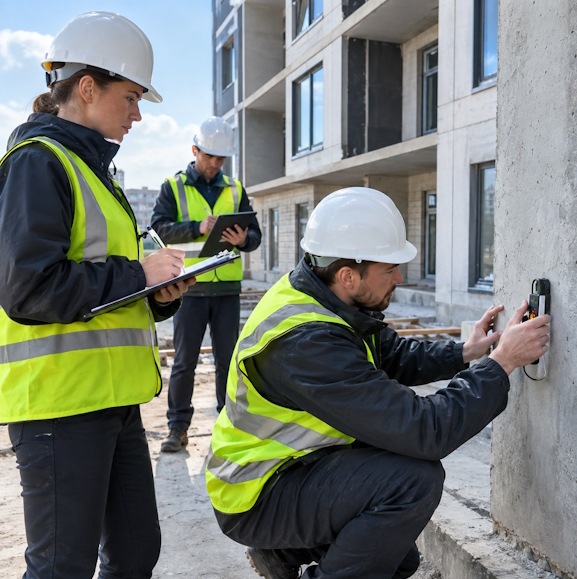
Перед началом работ специалисты изучают чертежи, спецификации, журналы сварки, сведения о примененных материалах и требования к объему контроля. После осмотра составляется программа, определяется сочетание методов и согласуются доступ к конструкциям, освещение, очистка поверхности и меры безопасности. Это позволяет провести проверку без простоев и получить сопоставимые результаты.

В ходе обследования фиксируются координаты проверенных участков, тип соединения, параметры шва и показания оборудования. При обнаружении отклонений выполняется повторная оценка, уточняется характер нарушения и определяется необходимость ремонта. Контроль качества сварных соединений не ограничивается формальной регистрацией сигнала: эксперт сопоставляет данные с допустимыми нормами и условиями эксплуатации.

  • подготовка участка и идентификация сварного соединения
  • проведение выбранного метода неразрушающего контроля
  • расшифровка результатов и классификация выявленных дефектов
  • подготовка протокола, схемы контроля и заключения

В документах указываются примененные приборы, методика, объем проверки, результаты расшифровки и вывод о соответствии. Заказчик получает протоколы, акты и заключение, пригодные для строительного надзора, технического заказчика, экспертизы и приемки объекта. Если требуется радиография, ультразвуковая дефектоскопия или магнитопорошковый контроль, состав отчетности заранее согласуется с ответственными лицами.

Стоимость зависит от количества стыков, толщины металла, метода, высоты и доступности зоны, срочности и объема оформления. Контроль сварных соединений расценка в смете формируется после анализа задания. Базовая цена составляет от 1533 руб/м2. При заказе услуги под ключ скидка от 15 процентов. Для расчета направьте исходные данные на адрес проспект Строителей, 3 или позвоните по телефону +7 931 105-63-33. Мы работаем Пн-Пт 09-18 Сб-Вс вых.. В сентябре подготовим предложение с учетом сроков и условий объекта, а на вопросы ответит Вадим Олегович. При необходимости задайте вопрос Федору и Вадиму.

Неразрушающий контроль сварных соединений в Краснокаменске
Точная оценка качества

Проводим контроль сварных соединений с применением методов неразрушающего контроля. Выявляем трещины, поры, непровары и другие дефекты, которые могут повлиять на безопасность конструкций.

Опытные специалисты

Компания ЭкспертизаРоссия работает с 2013 года. Опыт работы каждого нашего специалиста не менее 10 лет, поэтому обследования выполняются с учетом требований нормативной документации и особенностей объекта.

Работа по стандартам

Выполняем контроль сварных соединений в Краснокаменске по действующим строительным нормам, ГОСТ и проектной документации. Результаты обследований имеют доказательную ценность для заказчика и проверяющих организаций.

Современное оборудование

Используем надежное диагностическое оборудование для визуального, измерительного, ультразвукового и других видов контроля. Метод обследования подбирается с учетом материала, толщины и назначения конструкции.

Полный комплект документов

По итогам работ предоставляем протоколы, заключения и акты с указанием выявленных дефектов и результатов проверки. Заказчик получает понятную документацию для приемки, эксплуатации или устранения недостатков.

Прозрачная стоимость

Начальная цена услуги начинается от 1533 рублей за единицу контроля. При заказе услуги под ключ скидка от 15 процентов. За период с 2013 года по 2026 выполнено более 2567 заказов.

Как мы работаем в сентябре 2026 г.

01
Прием заявки и уточнение задачи

Свяжитесь с нашими специалистами по телефону +7 931 105-63-33 или оставьте заявку. Менеджер Вадим Олегович уточнит тип сварных соединений, объем контроля, требования нормативной документации и место проведения работ в Краснокаменске.

02
Изучение документации

Инженеры компании ЭкспертизаРоссия изучат проектную и исполнительную документацию, определят контролируемые участки, подберут методы проверки и согласуют программу работ с заказчиком.

03
Подготовка сварных соединений

Перед началом контроля специалисты проверят доступность швов, качество подготовки поверхности и наличие необходимых условий для проведения измерений. При необходимости рекомендации по подготовке предоставим мастерам Федору и Вадиму.

04
Проведение контроля

В согласованные сроки специалисты выполнят визуальный и измерительный контроль, а также применят неразрушающие методы исследования: ультразвуковой, радиографический, магнитопорошковый или капиллярный. Работы проведем в сентябре 2026 года по согласованному графику.

05
Оформление результатов

По итогам обследования подготовим протоколы, заключение и комплект отчетных материалов с указанием выявленных дефектов и рекомендаций. Получить консультацию можно в рабочее время: режим работы: Пн-Пт 09-18 Сб-Вс вых..

Не хотите считать?

Заказать звонок в Краснокаменске

Тарифы и стоимость

icon
Базовый пакет

Контроль сварных соединений в Краснокаменске методом визуального и измерительного контроля. Отчет от компании ЭкспертизаРоссия в сентябре 2026 г.

от 5111 руб.
Выбрать
В стоимость тарифа входит:
  • Визуальный контроль швов
  • Измерительный контроль
  • Фотофиксация дефектов
  • Заключение специалистов
icon
Стандартный пакет

Расширенный контроль сварных соединений в Краснокаменске с ультразвуковой диагностикой. Федор и Вадим подготовят отчет в сентябре 2026 г.

от 15000 руб.
Выбрать
В стоимость тарифа входит:
  • Визуальный контроль швов
  • Измерительный контроль
  • Ультразвуковой контроль
  • Техническое заключение
icon
Премиум пакет

Комплексный контроль сварных соединений в Краснокаменске с применением нескольких методов и оформлением полного отчета ЭкспертизаРоссия.

от 30663 руб.
Выбрать
В стоимость тарифа входит:
  • Визуальный и измерительный контроль
  • Ультразвуковой контроль
  • Радиографический контроль
  • Акт и экспертное заключение

Цены на контроль сварных соединений в Краснокаменске в сентябре 2026 г.

Услуга
Ед.Изм.
Цена
Визуальный и измерительный контроль сварных соединений в Краснокаменске
м.п.
от 150 руб.
Ультразвуковой контроль сварных соединений в Краснокаменске
м.п.
от 460 руб.
Радиографический контроль сварных соединений
снимок
от 1840 руб.
Магнитопорошковый контроль сварных соединений
м.п.
от 358 руб.
Капиллярный контроль сварных соединений
м.п.
от 307 руб.
Контроль сварных соединений металлоконструкций
м.п.
от 511 руб.
Контроль сварных соединений трубопроводов
стык
от 1227 руб.
Контроль сварных соединений резервуаров и емкостей
стык
от 1500 руб.
Контроль сварных соединений арматуры железобетонных конструкций
стык
от 409 руб.
Контроль качества угловых сварных швов
м.п.
от 409 руб.
Контроль качества стыковых сварных швов
м.п.
от 460 руб.
Определение дефектов сварных соединений
соединение
от 715 руб.
Техническое обследование сварных соединений
объект
от 15000 руб.
Составление заключения по результатам контроля сварных соединений
заключение
от 5111 руб.
Выезд специалиста для контроля сварных соединений в Краснокаменске
выезд
от 3070 руб.

Портфолио

Проверка объектов перед сдачей

Профессиональные услуги на высшем уровне

Документы

Точно в срок

5 экспертов

В команде

100%

Вовлеченность

Скидка 10%

На услугу по акции

Все проекты
Проверка объектов перед сдачей
Отзыв для ЭкспертизаРоссия на Профессиональные услуги на высшем уровне
Сергей Титов
Рекомендую как надёжного подрядчика

Сотрудничаем с ЭкспертизаРоссия уже второй год — проверяют объекты перед сдачей, делают геодезию и лазерное сканирование. Всегда укладываются в сроки, документы оформлены безупречно. Приезжали в офис на проспект Строителей, 3, остались довольны сервисом.

Неразрушающий контроль сварных соединений в Краснокаменске. Вопросы

Какие дефекты сварных соединений выявляет контроль сварных швов?
Контроль сварных соединений предназначен для выявления внешних и внутренних несплошностей металла, которые могут снизить прочность, герметичность и эксплуатационную надежность конструкции. В зависимости от материала, толщины элементов, типа соединения, доступности зоны контроля и требований проекта применяются визуальный контроль, измерения геометрических параметров, ультразвуковая дефектоскопия, радиографический контроль, капиллярный или магнитопорошковый метод. В ходе обследования специалисты могут обнаружить трещины металла и сварного шва, непровары, несплавления, подрезы, прожоги, поры сварного шва, шлаковые включения, превышение размеров усиления, смещение кромок и нарушение формы соединения.
Визуальный контроль позволяет оценить состояние поверхности, наличие видимых дефектов, равномерность валика и соответствие соединения проектным требованиям. Неразрушающий контроль помогает обнаружить дефекты, которые не видны без специального оборудования. Ультразвуковой метод применяется для определения внутренних отражающих границ и позволяет установить координаты дефекта, глубину его залегания и условные размеры. Радиографический контроль формирует изображение внутренней структуры соединения. Капиллярный и магнитопорошковый методы эффективны при поиске поверхностных и близко расположенных к поверхности трещин.
Состав выявляемых дефектов определяется нормативной документацией, техническим заданием и проектной документацией. Для каждого объекта разрабатывается методика проведения работ с указанием зоны контроля, объема проверки, критериев приемки и допустимой погрешности измерений. По итогам оформляются результаты измерений, протокол результатов и заключение дефектоскопии с выводом о соответствии требованиям. При необходимости выполняется фотофиксация результатов и составляется техническое заключение для дальнейшего ремонта или приемки конструкции.
Какие методы применяются для проверки сварных соединений и как выбирается технология контроля?
Выбор метода контроля сварных соединений выполняется с учетом назначения конструкции, марки и толщины металла, вида сварки, пространственного положения шва, доступности поверхностей и требований нормативной документации. Универсального способа, одинаково подходящего для всех объектов, не существует. Для ответственных конструкций часто применяется комплексная проверка, включающая визуальный и измерительный контроль, а также один или несколько инструментальных методов. Такой подход позволяет оценить как состояние поверхности, так и наличие внутренних несплошностей.
На первом этапе проводится визуальный контроль. Специалист очищает зону контроля от загрязнений, осматривает шов, фиксирует видимые дефекты и выполняет натурные измерения ширины, высоты усиления, размеров подрезов, смещения кромок и других параметров. Ультразвуковая дефектоскопия используется для обнаружения внутренних непроваров, несплавлений, трещин и шлаковых включений. При радиографическом контроле получают снимок, по которому анализируются поры сварного шва, включения и нарушения сплошности. Магнитопорошковая проверка применяется для ферромагнитных сталей, а капиллярный метод подходит для выявления поверхностных трещин на различных металлических материалах.
Перед началом работ выполняются настройка дефектоскопа и проверка его работоспособности на контрольном образце. Устанавливаются чувствительность контроля, допустимая амплитуда сигнала, диапазон измерений и параметры сканирования. Используемое измерительное оборудование и испытательное оборудование должно проходить необходимые проверки и иметь действующие документы о пригодности. Результаты сопоставляются с критериями приемки, указанными в проекте и техническом задании. По окончании лабораторный контроль завершается оформлением протокола, заключения дефектоскопии и, если требуется, технического заключения с описанием обнаруженных дефектов и рекомендациями по дальнейшим действиям.
Как проводится ультразвуковой контроль сварных швов и что указывается в результатах?
Ультразвуковой контроль сварных соединений основан на регистрации отражения упругих волн от границ раздела, несплошностей и внутренних дефектов металла. Метод позволяет исследовать значительный объем соединения без вырезки образцов и без повреждения конструкции. Он применяется для контроля стыковых, угловых и тавровых соединений, если конфигурация элемента и состояние поверхности позволяют обеспечить необходимый акустический контакт. Перед обследованием поверхность очищается, определяется зона контроля, проверяется доступность шва и прилегающего металла, после чего выбирается схема прозвучивания.
Работа начинается с проверки дефектоскопа, преобразователей и соединительных кабелей. Затем выполняется настройка дефектоскопа по контрольному образцу или стандартному образцу предприятия. Специалист устанавливает требуемую чувствительность контроля, корректирует временную развертку, проверяет амплитуду сигнала и определяет параметры, при которых фиксируются отражения от искусственных отражателей. После калибровки преобразователь перемещается по заданной траектории с контактной жидкостью. При обнаружении подозрительного сигнала уточняются его положение, глубина, протяженность и характер.
В протокол результатов включаются сведения об объекте и участке контроля, типе сварного соединения, материале и толщине металла, примененной аппаратуре, методике проведения, настройках прибора и условиях выполнения работ. Отдельно указываются координаты дефекта, условная длина, глубина залегания, направление отражателя и амплитуда сигнала относительно уровня оценки. Оценивается возможность отнесения обнаруженного отражения к трещине, непровару, несплавлению, поре или иному дефекту. Полученные результаты измерений сопоставляются с требованиями проекта и действующих стандартов. Итогом становится заключение дефектоскопии, в котором указывается соответствие требованиям либо необходимость ремонта и повторного контроля. При выполнении работ на объекте фотофиксация результатов помогает связать данные приборов с конкретным участком конструкции.
Как обеспечивается достоверность и точность результатов контроля сварных соединений?
Достоверность контроля сварных соединений обеспечивается не одним фактором, а совокупностью организационных, методических и технических мероприятий. До начала обследования анализируются проектная документация, сведения о материале и толщине элементов, технология сварки, назначение конструкции и требования к приемке. На основании этих данных формируется техническое задание, определяется объем проверки и разрабатывается методика проведения. В ней фиксируются границы зоны контроля, порядок подготовки поверхности, применяемые методы, критерии оценки, требования к регистрации показаний и форма итоговых документов.
Особое значение имеет исправность оборудования и правильная настройка приборов. Дефектоскопы, измерительные приборы, источники излучения и другое испытательное оборудование проверяются перед началом работ. Для ультразвуковой дефектоскопии используется контрольный образец, по которому устанавливаются чувствительность контроля, временная развертка и рабочие параметры преобразователя. Специалист контролирует стабильность амплитуды сигнала, повторяемость показаний и корректность определения координат дефекта. При визуальных и геометрических измерениях применяются подходящие средства измерений, а выявленные особенности фиксируются в рабочих записях и на фотографиях.
На качество результатов также влияют подготовка поверхности, температура, доступ к соединению, квалификация исполнителя и соблюдение утвержденной методики. Если условия обследования ограничивают достоверность, это отражается в документах с указанием возможной погрешности измерений. Для спорных участков может назначаться повторный контроль другим методом или обследование в расширенном объеме. В итоговом протоколе результатов приводятся фактические результаты измерений, сведения об аппаратуре и критериях оценки. Техническое заключение содержит обоснованный вывод о состоянии соединений, а не только перечень обнаруженных дефектов. Такой порядок позволяет использовать материалы как подтверждение контроль качества при строительстве, реконструкции, ремонте и техническом обследовании.
Какие документы оформляются по итогам проверки сварных соединений?
По итогам контроля сварных соединений оформляется комплект документов, состав которого зависит от назначения объекта, выбранных методов и требований заказчика. Основным документом обычно является протокол результатов. В нем указываются сведения о конструкции, контролируемых участках, типах сварных соединений, размерах и материалах элементов, объеме выполненных работ, примененной методике и использованном оборудовании. Также приводятся результаты измерений, выявленные несплошности, их координаты, размеры, характеристики сигналов или изображения, а также вывод о соответствии требованиям.
При проведении визуального и измерительного контроля в документах отражаются состояние поверхности, размеры сварного шва, наличие подрезов, наплывов, прожогов, трещин металла и других внешних отклонений. Для ультразвуковой проверки указываются параметры настройки дефектоскопа, контрольный образец, чувствительность контроля, амплитуда сигнала, глубина и координаты обнаруженных отражателей. При радиографическом методе прикладываются сведения о снимках и результатах их расшифровки. Если использовались капиллярный или магнитопорошковый способы, фиксируются подготовка поверхности, схема нанесения материалов и обнаруженные индикации.
К комплекту могут прилагаться схемы расположения швов, исполнительные чертежи, ведомость дефектов, акты обследования, фотографии и фотофиксация результатов. При выявлении несоответствий составляется техническое заключение с описанием характера дефекта, предполагаемой причины, степени влияния на работоспособность и рекомендациями по ремонту. После устранения замечаний выполняется повторный лабораторный контроль, а его результаты оформляются отдельным протоколом или записью о приемке исправленного участка.
Документы подготавливаются с учетом нормативной документации, проектных решений и требований технического задания. Работы может выполнять аккредитованная лаборатория, если такой статус необходим для конкретного объекта или процедуры подтверждения соответствия. В Краснокаменске специалисты компании ЭкспертизаРоссия выполняют визуальный, инструментальный и неразрушающий контроль сварных соединений. Запрос на расчет можно направить Вадиму Олеговичу, стоимость работ начинается от 1533 руб/м², а при заказе услуги под ключ скидка от 15 процентов. В сентябре доступны консультации по составу обследования, режим работы Пн-Пт 09-18 Сб-Вс вых., телефон +7 931 105-63-33. Компания работает с 2013 года, за период с 2013 года по 2026 выполнено более 2567 заказов, включая обследование строительных металлоконструкций и лабораторный контроль сварных соединений в Забайкальском крае.
Остались вопросы?

Напишите нам и мы ответим на все Ваши вопросы

Задать вопросВас интересует Неразрушающий контроль сварных соединений в Краснокаменске? задайте вопрос

Отправьте заявку

Или звоните:
+7 931 105-63-33

Что будет после отправки заявки?

  • Позвоним
  • Зададим уточняющие вопросы
  • Рассчитаем предварительную стоимость и сроки
  • Составим договор
  • Выполним работы